Die Herausforderung
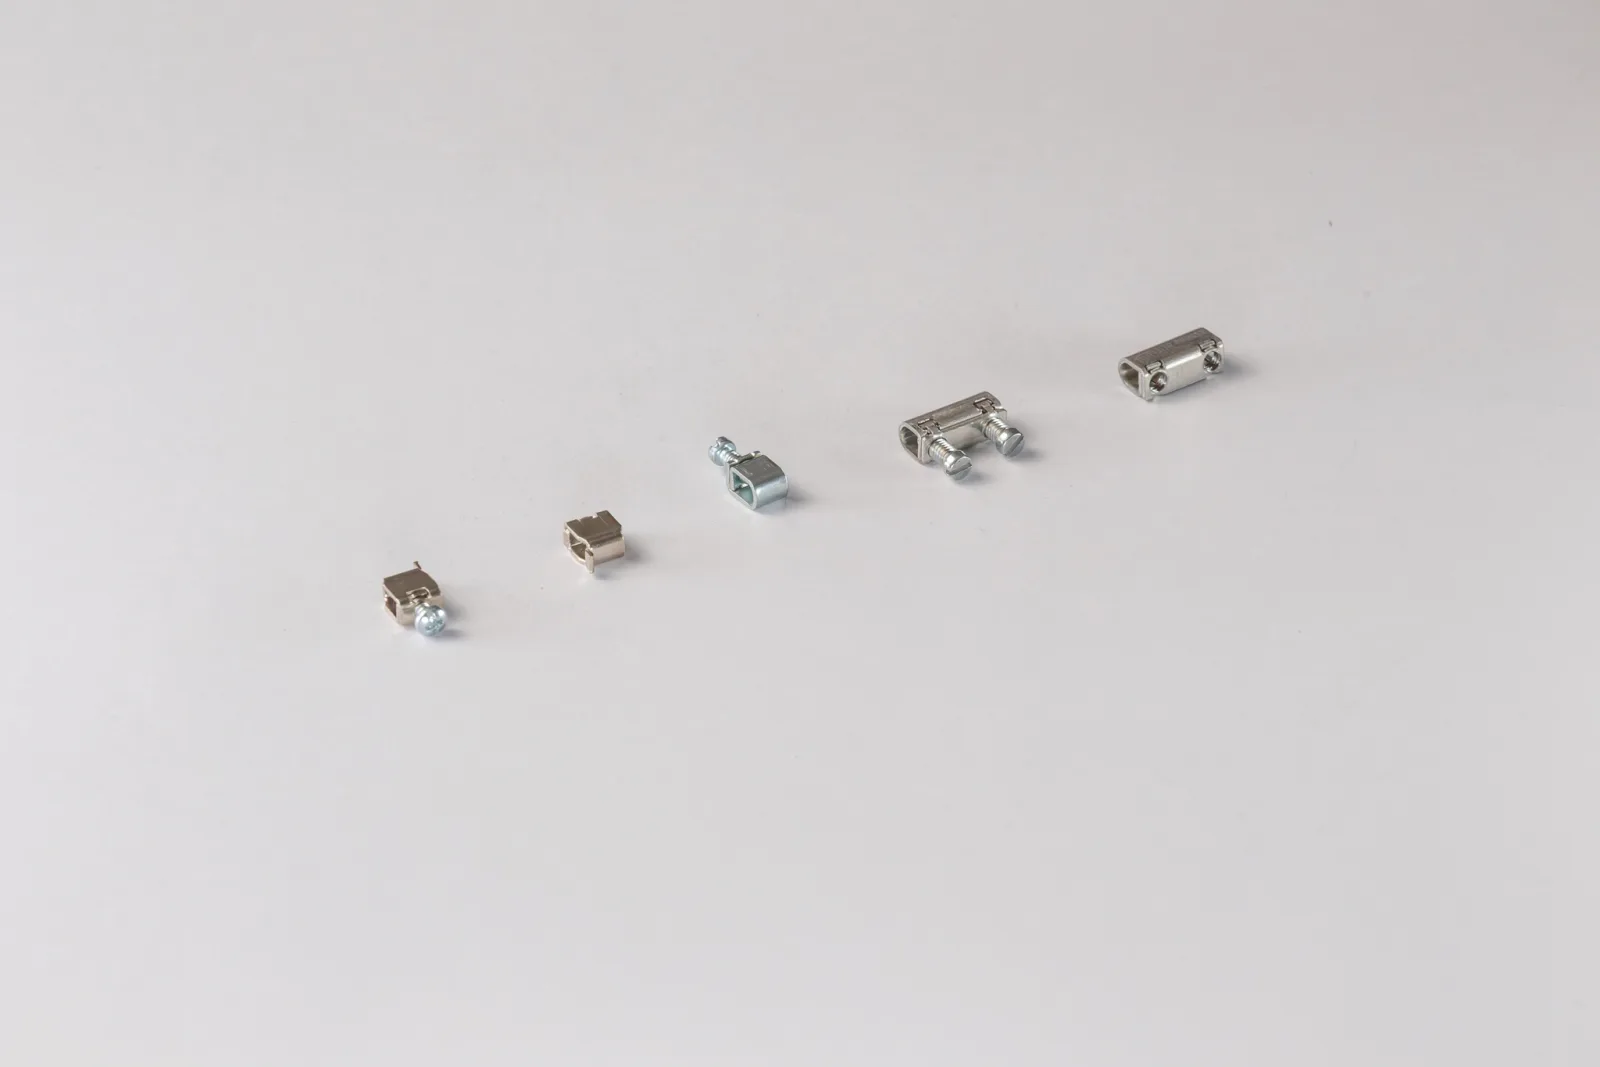
Die Fahrstuhlklemme kam ursprünglich in Zündgeräten zum Einsatz und wurde als Messing-Räumteil spanend gefertigt. Messing galt lange als Standardmaterial.
In der Anwendung zeigte sich, dass Schraube und Klemmkörper bei hohen Anziehdrehmomenten an ihre Belastungsgrenzen kommen können. Anders als beispielsweise im Automobilbereich gab es in diesem Produktfeld kaum detaillierte Pflichtenhefte. Für die mechanische Belastbarkeit orientierte sich FJ deshalb an den einschlägigen VDE-Vorgaben.
Unsere Lösung
FJ ersetzte das spanend gefertigte Messing-Räumteil durch ein selbst gefertigtes Stanzbiegeteil aus C45E-Kaltband. Damit entstand eine wesentlich wirtschaftlichere Lösung für die Serienfertigung.
Der Klemmkörper wird zunächst gestanzt, anschließend gehärtet und galvanisch beschichtet. Abschließend wird er getempert, um das Risiko einer Wasserstoffversprödung zu reduzieren. In Kombination mit gehärteten Schrauben entstand so eine mechanisch hoch belastbare Verbindung.
Für M3 liegt die VDE-Vorgabe bei 0,5 Nm. Die Kombination aus gehärtetem Klemmkörper und gehärteter Schraube hielt in der Erprobung nahezu 1 Nm stand.
Das Ergebnis
Die Hauptanwendung lag zunächst im Bereich der Zündgeräteklemmen. Später wurde der Klemmkörper als Gleichteil auch in weiteren Anschlusssystemen eingesetzt. Als Anschlusssystem für Kontaktzungen kommt eine Fahrstuhlklemme mit diesen Klemmkörpern zum Einsatz. Auch bei einem 14-poligen Steckverbinder für Frankreich wurde im Anschlussbereich derselbe Klemmkörper verwendet.
Welche Stückzahlen FJ in diesem Produktfeld beherrschte, zeigen Zündgerätegehäuse in verschiedenen Ausführungen: Zu Spitzenzeiten wurden davon mehr als fünf Millionen Stück pro Jahr verkauft.
„Aus dem spanend gefertigten Messing-Räumteil haben wir ein eigenes Stanzbiegeteil entwickelt. Das war wesentlich kostengünstiger und zugleich hoch belastbar.“